Wenn Sie Edelstahl für Schweißanwendungen – Wärmetauscher, Ofenteile, Abgasanlagen oder petrochemische Anlagen – beschaffen, sind Sie wahrscheinlich schon einmal auf die Wahl zwischen Edelstahl 410 und 410S gestoßen. Der Unterschied ist bedeutender, als die meisten Lieferanten Ihnen mitteilen werden.
410 ist ein martensitischer Stahl, der in der Wärmeeinflusszone der Schweißnaht aushärtet und daher Vorwärmen und Nachglühen erfordert, um Rissbildung zu vermeiden. 410S ist ein ferritischer Stahl, der während des gesamten Schweißprozesses weich und duktil bleibt und sich daher besonders eignet, wenn gute Schweißbarkeit im Vordergrund steht.
Dieser Leitfaden enthält alle Informationen, die Einkäufer und Fertigungsingenieure zum Schweißen von 410S benötigen: Auswahl des Schweißzusatzwerkstoffs, Vorwärmanforderungen, Nachbehandlung, Fehlervermeidung und Vergleich mit dem Schweißen von 410. Benötigen Sie 410S-Material für Ihr Projekt? Fordern Sie ein Angebot von Huaxiao Metal an – wir liefern kaltgewalzte und warmgewalzte Coils, Bleche und Platten aus 410S mit vollständiger Materialprüfbescheinigung (MTC).
Warum 410S die schweißbare Alternative zu 410 ist
Der CO2-Unterschied, der alles verändert
Der wichtigste Unterschied zwischen 410 und 410S ist der Kohlenstoffgehalt:
| Klasse | Kohlenstoff (max.) | Mikrostruktur | Härtbar |
|---|---|---|---|
| 410 | 0.08-0.15 % | Martensitisch | Ja – HRC 40–50 nach dem Abschrecken |
| 410S | ≤0.08% | Ferritisch | Nein – bleibt weich |
Beim Schweißen von 410er-Stahl erhitzt sich die Wärmeeinflusszone (WEZ) über die kritische Temperatur und kühlt dann rasch ab. Der hohe Kohlenstoffgehalt führt zur Umwandlung der WEZ in harten, spröden Martensit. Ohne Vorwärmen und Nachglühen reißt dieser Martensit – manchmal sofort, manchmal erst Wochen später im Betrieb.
410S umgeht dieses Problem vollständig. Sein niedriger Kohlenstoffgehalt unterdrückt die Martensitbildung, sodass die Wärmeeinflusszone ferritisch und duktil bleibt. Daher wird 410S gemäß ASTM A240 als UNS S41008 als nicht härtbarer ferritischer Edelstahl klassifiziert – und nicht als „kohlenstoffarmer Martensit“, wie manche Quellen fälschlicherweise angeben. Einen detaillierteren Vergleich finden Sie in unserem Leitfaden zu den Edelstählen 410 und 410S.
Ferritisch vs. Martensitisch: Was bedeutet das an der Schweißnaht?
| Eigenschaft | 410S (Ferritisch) | 410 (Martensitisch) |
|---|---|---|
| Wärmeeinflusszone nach dem Schweißen | Weiches, duktiles Ferrit | Harter, spröder Martensit |
| Rissgefahr | Niedrig | Hohe Temperatur ohne Vorheizen |
| Vorheizen erforderlich | Im Allgemeinen nein (optional 150-200°C für dickere Querschnitte) | Ja, 250–350 °C sind erforderlich. |
| Glühen nach dem Schweißen | Nicht erforderlich | Erforderlich (700-750°C) |
| Füllermetal | AWS E/ER 309L oder 430 | AWS E/ER 410 oder ERNiCr-3 |
Diese Tabelle zeigt Ihnen, warum 410S Fertigungszeit und -kosten spart. Kein Vorwärmen. Kein Nachheizen nach dem Schweißen. Keine unerwarteten Risse. Für Schweißkonstruktionen ist 410S schlichtweg die bessere Wahl.
Schweißeigenschaften von 410S auf einen Blick
| Parameter | Software Empfehlungen |
|---|---|
| Schweißbarkeitsbewertung | Gut bis ausgezeichnet |
| vorheizen | Nicht erforderlich für ≤3 mm; 150-200 °C für >3 mm oder behinderte Verbindungen |
| Zwischenpasstemperatur | Unter 150°C aufbewahren |
| Empfohlene Füllstoffe | AWS E/ER 309L (am häufigsten), E/ER 430 (passende Chemie) |
| Schutzgas (GTAW/GMAW) | 98 % Ar + 2 % O₂ oder reines Ar |
| Wärmenachbehandlung | Optionale Spannungsarmglühung bei 700-750°C |
| Sensibilisierungsrisiko | Niedrig (aber vermeiden Sie längere Einwirkung von 450-850°C) |
| Getreidewachstumsrisiko | Mäßig – Wärmezufuhr gering halten |
Schweißverfahren für Edelstahl 410S
GTAW (WIG) – Empfohlen für die Wurzellage
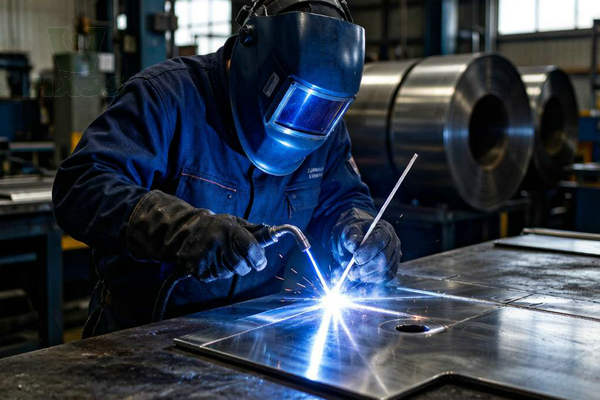
Das WIG-Schweißen ermöglicht die beste Kontrolle über die Wärmeeinbringung und erzeugt saubere, hochwertige Wurzellagen. Verwenden Sie eine 2 % thorierte Wolframelektrode, ein Schutzgasgemisch aus 98 % Argon und 2 % Sauerstoff sowie ER309L-Schweißdraht (1.6 mm oder 2.4 mm Durchmesser). Halten Sie die Lichtbogenlänge kurz und die Schweißgeschwindigkeit konstant. WIG eignet sich ideal für dünnes 410S-Blech (0.5–3 mm), das häufig im Wärmetauscherbau verwendet wird.
GMAW (MIG) – Hochleistungs-Füllmaterial
Für dickere Bleche und Serienschweißungen bietet das MIG-Schweißen höhere Abschmelzleistungen. Verwenden Sie Kurzlichtbogen- oder Impulsspritzschweißen mit ER309L-Draht (0.8 mm oder 1.0 mm). Stellen Sie die Drahtvorschubgeschwindigkeit so ein, dass eine geringe Wärmeeinbringung gewährleistet ist – Ziel ist vollständiger Durchschweißen ohne übermäßiges Kornwachstum in der Wärmeeinflusszone.
SMAW – Feldreparaturen
Für Reparaturen vor Ort, bei denen Schutzgas nicht praktikabel ist, eignet sich das Lichtbogenhandschweißen mit E309L-Elektroden (3.2 mm) gut. Beachten Sie, dass beim Lichtbogenhandschweißen eine höhere Wärmeeinbringung als beim WIG-Schweißen erfolgt und es daher für dünne Werkstoffe weniger geeignet ist.
Widerstandsschweißen
410S eignet sich hervorragend zum Punkt- und Nahtschweißen – ein entscheidender Vorteil bei der Herstellung von Automobilabgasanlagen. Die ferritische Struktur gewährleistet gleichmäßige Schweißpunkte ohne martensitische Versprödung. Daher wird 410S häufig in der Produktion von geschweißten Abgasrohren eingesetzt.
Leitfaden zur Auswahl von Schweißzusatzwerkstoffen
| Füllermetal | AWS-Klasse | Wann zu verwenden | Eigenschaften |
|---|---|---|---|
| ER309L | AWS-A5.9 | Am häufigsten; unähnlich zu Kohlenstoffstahl oder austenitischem Stahl | Hohe Duktilität, rissbeständig, leicht überhöhtes Cr/Ni-Verhältnis |
| ER430 | AWS-A5.9 | Passende Chemie; gleichfarbige Schweißnaht | Passende ferritische Struktur, geringere Duktilität als 309L |
| ER410 | AWS-A5.9 | Wenn die Chemie von 410S exakt übereinstimmt | Verhärtungsgefahr bei Kohlenstoffaufnahme |
| ENiCr-3 (Legierung 82) | AWS-A5.14 | Im Gegensatz zu Nickellegierungen oder hochfesten Verbindungen | Ausgezeichnete Rissbeständigkeit, hohe Kosten |
Käufertipp: Verwenden Sie ER309L für die meisten Anwendungen. Es bietet das beste Verhältnis von Schweißbarkeit, Rissbeständigkeit und Kosten. Der im Vergleich zum Grundwerkstoff 410S etwas höhere Chrom- und Nickelgehalt verursacht in den meisten Einsatzumgebungen keine Probleme.
Vorwärm- und Zwischenlagentemperatur
Einer der größten Vorteile von 410S ist, dass Vorwärmen in der Regel nicht erforderlich ist . Dadurch entfällt ein zeitaufwändiger Arbeitsschritt im Fertigungsprozess.
| Abschnittsdicke | Vorheizempfehlung | Grund |
|---|---|---|
| ≤ 3mm | Nicht benötigt | Geringe thermische Spannung, dünne Querschnitte kühlen gleichmäßig ab |
| 3-6mm | Optional 150 °C | Reduziert den thermischen Gradienten bei mittlerer Dicke |
| > 6 mm | Empfohlene Temperatur: 150–200 °C | Verhindert Sprödbrüche in eingespannten, dicken Verbindungen. |
Zwischenlagentemperatur: Die Temperatur zwischen den Schweißlagen sollte unter 150 °C liegen. Eine zu hohe Zwischenlagentemperatur fördert das Kornwachstum in der ferritischen Wärmeeinflusszone (WEZ), was die Zähigkeit verringert.
Warnung: 410S darf niemals über 425 °C vorgeheizt werden. Längere Einwirkung von Temperaturen im Bereich von 425–600 °C führt zu einer Versprödung bei 475 °C – einem dauerhaften Verlust der Zähigkeit, der ohne vollständiges Wiederglühen nicht rückgängig gemacht werden kann.
Wärmenachbehandlung
Bei den meisten Schweißanwendungen mit 410S ist keine Wärmebehandlung nach dem Schweißen erforderlich . Die Wärmeeinflusszone härtet nicht aus, daher ist kein Weichglühen notwendig.
| Situation | PWHT-Empfehlung |
|---|---|
| Standardgeschweißte Konstruktionen | Nicht erforderlich |
| Hochfeste Schweißnähte mit dickem Querschnitt | Spannungsarmglühen bei 700–750 °C, Ofenkühlung |
| Schweißnähte, die zyklischer thermischer Belastung ausgesetzt sind | Spannungsarmglühen bei 700-750 °C empfohlen |
| Schweißnähte in schwefelhaltigen Umgebungen (H₂S-Umgebungen) | Spannungsarmglühen bei 700-750°C gemäß NACE MR0175 |
Beim Spannungsarmglühen gleichmäßig auf 700–750 °C erhitzen, pro 25 mm Dicke 1 Stunde halten und anschließend im Ofen auf unter 425 °C abkühlen lassen, bevor die Luftkühlung erfolgt. Im Bereich von 425–600 °C darf niemals langsam abgekühlt werden – dies ist der Versprödungsbereich.
Schweißvergleich 410S vs. 410
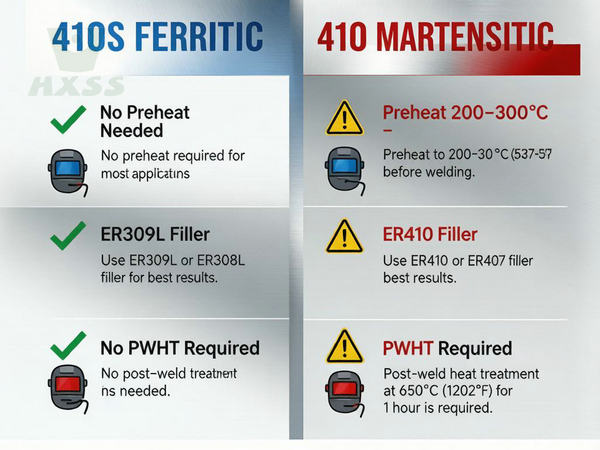
| Schweißparameter | 410S (Ferritisch) | 410 (Martensitisch) |
|---|---|---|
| vorheizen | Keine / 150-200 °C | 250-350°C obligatorisch |
| Füllermetal | ER309L oder ER430 | ER410 oder ERNiCr-3 |
| Nachbehandlung nach dem Schweißen | Keine / optional 700-750°C | Obligatorisches Glühen bei 700-750°C |
| HAZ-Härte | Bleibt weich (<89 HRB) | Härtet bis HRC 40-50 |
| Rissgefahr | Sehr geringe | Hoher Zustand ohne ordnungsgemäße Vorgehensweise |
| Machbarkeit einer Reparatur vor Ort | Gut | Schwierig – Zugang zum Ofen erforderlich |
| Gesamte Herstellungskosten | Senken | Höher (Vorwärmen + PWHT + langsamerer Zyklus) |
| Typische Schweißanwendungen | Wärmetauscher, Abgasanlage, Ofenteile | Ventilkörper, Pumpenwellen (üblicherweise gefräst, nicht geschweißt) |
Der Kostenunterschied ist erheblich. Eine typische 410-Schweißkonstruktion erfordert 2–4 Stunden Vorwärmzeit und 4–8 Stunden Nachglühen. 410S macht beide Schritte überflüssig und senkt die Fertigungskosten für Schweißbauteile um 20–30 %.
Häufige Schweißfehler und wie man sie vermeidet
1. Kornwachstum in der Wärmeeinflusszone
Ursache: Zu hohe Wärmezufuhr führt zu einem starken Wachstum der Ferritkörner, wodurch die Zähigkeit abnimmt.
Abhilfe: Niedrige Wärmeeinbringungsparameter verwenden. Die Wärmeeinbringung bei einlagigen Schweißungen auf 1.5–2.5 kJ/mm begrenzen. Bei mehrlagigen Schweißungen die Zwischenlagentemperatur zwischen den Lagen unter 150 °C sinken lassen.
2. Sensibilisierung (Intergranulare Korrosion)
Ursache: Längere Einwirkung von Temperaturen zwischen 450 und 850 °C führt zur Ausscheidung von Chromcarbid an den Korngrenzen, wodurch Chrom verarmt und korrosionsanfällige Zonen entstehen.
Abhilfe: Der niedrige Kohlenstoffgehalt von 410S macht dies weniger wahrscheinlich als bei 410, aber es kann dennoch bei sehr langsamer Abkühlung dicker Bauteile auftreten. Verwenden Sie für dicke Schweißverbindungen eine schnelle Abkühlung (Luftstrahl oder Wasserabschreckung) im Bereich von 850–450 °C.
3. Sprödbruch bei hoher Belastung
Ursache: Obwohl 410S keinen Martensit bildet, weist das ferritische Gefüge eine geringere Zähigkeit als austenitische Sorten auf. Stark beanspruchte Verbindungen mit kerbartigen Fehlstellen können unter Eigenspannungen reißen.
Nachbearbeitung: Schweißnähte so gestalten, dass die Einspannung minimiert wird. Hinterschneidungen und Schlackeneinschlüsse vermeiden. Schweißnahtübergänge glatt schleifen. Bei stark eingespannten Schweißnähten dicker Querschnitte eine Vorwärmung bei 150 °C und eine Spannungsarmglühung bei 700–750 °C nach dem Schweißen durchführen.
4. 475°C Versprödung
Ursache: Langfristiger Betrieb oder langsames Abkühlen auf 425-600°C führt zur Ausscheidung von Alpha-Prime und damit zu einer dauerhaften Versprödung des Stahls.
Abhilfe: Längere Einwirkung in diesem Temperaturbereich vermeiden. Bei Versprödung kann eine vollständige Nachglühung bei 780–830 °C die Eigenschaften wiederherstellen.
Schweißanwendungen: Wo 410S seine Stärken ausspielt
| Branche | Komponente | Warum 410S | Alternative in Betracht gezogen |
|---|---|---|---|
| Petrochemie | Böden der Destillationskolonne | Schweißbar, oxidationsbeständig bis 705 °C | 410 (zu spröde beim Schweißen), 304 (teurer) |
| Automobilindustrie | Abgaskrümmer und -rohre | Schweißbar, mäßige Oxidationsbeständigkeit, niedrige Kosten | 409 (ähnlich), 304 (überdimensionierte Kosten) |
| Stromerzeugung | Wärmetauscher-Leitbleche | Gute Schweißbarkeit, mäßige Korrosionsbeständigkeit | 410 (erfordert Wärmebehandlung nach dem Schweißen), 316L (höhere Kosten) |
| Stahlwerke | Glühboxdeckel | Beständigkeit gegen Temperaturwechsel, schweißbar | 410 (Risse an Schweißnähten) |
| Lebensmittelverarbeitung | Geschweißte Tankauskleidungen (berührungslos) | Schweißbar, lebensmittelverträglich, magnetisch | 430 (ähnlich), 304 (nicht magnetisch) |
| Bergbau | Erzaufbereitungs-Siebanlagen | Ausgewogenheit von Abriebfestigkeit und Schweißbarkeit | 410 (härter, aber nicht schweißbar) |
Wenn Ihre Anwendung Schweißarbeiten und den Einsatz bei moderaten Temperaturen/Korrosion umfasst, ist 410S wahrscheinlich die kostengünstigste Option. Sehen Sie sich unsere Spezifikationen für kaltgewalzte und warmgewalzte 410S-Bänder an , um das passende Material für Ihre Fertigung zu finden.
Qualitätsanforderungen für geschweißtes 410S
Wenn Sie 410S für Schweißanwendungen beziehen, überprüfen Sie bitte Folgendes, bevor Sie Ihre Bestellung aufgeben:
| Anforderung | Was zu überprüfen | Warum es wichtig ist |
|---|---|---|
| Kohlenstoffgehalt ≤0.08% | MTC anfordern, C-Wert überprüfen | Höherer Kohlenstoffgehalt = Martensitrisiko in der Wärmeeinflusszone |
| ASTM A240-Konformität | MTC muss auf ASTM A240 / ASME SA240 verweisen | Stellt sicher, dass das Material den Druckbehälternormen entspricht |
| Oberflächengüte | Keine Oxidschichten, gebeizt und passiviert | Oberflächenoxid verursacht Schweißnahtverunreinigungen |
| Ebenheitstoleranz | Prüfen Sie das Werkszeugnis auf den Ebenheitswert. | Verzogenes Material verursacht Passungsspalten → Schweißfehler |
| Rückverfolgbarkeit der Wärmenummer | Jede Spule/jedes Blech muss eine Chargennummer haben. | Erforderlich für die WPS-Qualifizierung und Qualitätsverfolgung |
| PMI-Verifizierung | Röntgenfluoreszenz- oder optische Emissionsspektroskopie-Prüfbericht | Bestätigt, dass Sie 410S erhalten haben, nicht 410 oder 430. |
Jede Lieferung von Huaxiao Metal enthält ein Werkszertifikat (MTC) nach EN 10204 3.1 mit vollständiger chemischer Analyse. Weitere Informationen finden Sie in unserem Leitfaden zum Werkszertifikat nach EN 10204. Wir bieten außerdem PMI-Prüfberichte und Schweißverfahrensdokumentationen (WPS) für Schweißanwendungen an.
Standards und Zertifizierungen
Internationale Normen für das Schweißen von 410S
| Region | Standard | Geltungsbereich |
|---|---|---|
| USA | ASTM A240 / ASME SA240 | Materialspezifikation für 410S-Platten/Bleche/Coils |
| USA | AWS D1.6 | Konstruktionsschweißnorm für Edelstahl |
| USA | ASME Abschnitt IX | Schweißverfahren und Leistungsqualifizierung |
| Europa | EN 10088-2 | Edelstahlblech/Edelstahlplatte — 1.4000 (X6Cr13) |
| Europa | EN ISO 15614-1 | Schweißverfahrensqualifikation |
| Europa | 10204 3.1 | Werksprüfzeugnis |
| Japan | JIS G4304/G4305 | Warm-/kaltgewalzter Edelstahl — SUS410S |
| China, Kambodscha | GB / T 4237/4238 | Edelstahl warm/kaltgewalzt — 06Cr13 |
Konformität für Exportmärkte
| Markt | Zertifizierungsanforderungen | Anforderung |
|---|---|---|
| Europäische Union | REACH / RoHS | Erforderlich für alle Edelstahlimporte |
| Europäische Union | CE-Kennzeichnung (PED 2014/68/EU) | Erforderlich für Druckgeräte |
| Südamerika | Ursprungszeugnis | Erforderlich für die Zollabfertigung (Mercosur-Präferenzzoll) |
| Nordamerika | Materialprüfbericht (MTR) | Erforderlich für die Fertigung nach ASME-Norm |
| Mittlerer Osten | API 6A / ASME B31.3 | Erforderlich für Öl- und Gasleitungen und -anlagen |
Einen vollständigen Vergleich internationaler Edelstahlnormen finden Sie in unserem Vergleich ASTM A240 vs EN 10088 vs JIS G4304.
Beschaffung von geschweißten 410S-Komponenten aus China
Bestellliste
Bevor Sie Ihre Anfrage absenden, halten Sie bitte folgende Informationen bereit, damit Sie innerhalb von 12 Stunden ein genaues Angebot erhalten können:
Gütebestätigung: 410S (nicht 410 – bitte deutlich angeben, um die Lieferung von härtbarem Material zu vermeiden)
Produktform: Kaltgewalztes Band / Warmgewalztes Band / Kaltgewalztes Blech / Warmgewalztes Blech
Abmessungen: Dicke × Breite × Länge (oder Spulengewicht)
Oberflächenbeschaffenheit: 2B / BA / Nr. 1 / Nr. 4 (bitte Schweißvorbereitung angeben)
Menge: Metrische Tonnen (Mindestbestellmenge: 1 Tonne)
Dokumentation: MTC-Typ (EN 10204 3.1-Standard; 3.2 ist bei Drittanbietern erhältlich)
Zielhafen: Für ein CIF/CFR-Angebot
Exportlogistik
| Parameter | Detail |
|---|---|
| Hs Code | 7219.34 (kaltgewalzt, Breite ≥600 mm, 1-3 mm); 7219.24 (warmgewalzt, 4.75-10 mm); 7220.20 (Breite <600 mm) |
| MOQ | 1 Tonne |
| Vorlaufzeit | 7–15 Tage für Lagerware; 25–35 Tage für Neuproduktion |
| Verpackungs- | Holzpalette mit Stahlbändern; wasserdichtes Papier + Plastikfolie; Trockenmittel für Seefracht |
| Handelsbedingungen | FOB Shanghai / CIF / CFR / DAP (je nach Käuferwunsch) |
| Zahlungskonditionen | T/T (30 % Anzahlung, 70 % gegen Vorlage der B/L-Kopie); L/C bei Sicht für Bestellungen über 50,000 USD |
| +86-13761906384 (Antwort innerhalb von 12 Stunden, auch am Wochenende) |
Warum Käufer sich für 410S von Huaxiao Metal entscheiden
Qualitätsprüfung: Jede Lieferung wird zu 100 % von PMI geprüft – Sie erhalten ein 410S, nicht ein 410 oder 430.
Vollständige Dokumentation: EN 10204 3.1 MTC + PMI-Bericht + Maßbericht bei jeder Bestellung
Schweißunterstützung: Wir können Ihrem Fertigungsteam WPS/PQR-Dokumentationen bereitstellen.
Lagerbestand: Über 1,000 Tonnen 410/410S-Stahl in Form von Coils, Blechen und Platten
Exporterfahrung: Versand in über 50 Länder, darunter Brasilien, Deutschland, Italien, Spanien, Chile und Kolumbien.
Antwort innerhalb von 12 Stunden: Angebote werden innerhalb von 12 Stunden versandt, auch am Wochenende bei dringenden Bestellungen.
Chargenrückverfolgbarkeit: Chargennummer für Nachbestellungen hinterlegt – Maßgenauigkeit ±0.01 mm
Häufig gestellte Fragen
Kann Edelstahl 410S ohne Vorwärmen geschweißt werden?
Ja. 410S ist ein ferritischer Edelstahl, der bei dünnen Querschnitten (< 3 mm) im Allgemeinen keine Vorwärmung erfordert. Bei dickeren Querschnitten (≥ 3 mm) oder stark beanspruchten Verbindungen wird eine leichte Vorwärmung auf 150–200 °C empfohlen, um thermische Spannungen zu reduzieren und Sprödbrüche zu vermeiden.
Welchen Schweißzusatzwerkstoff sollte ich zum Schweißen von 410S verwenden?
AWS E/ER 309L ist der am häufigsten empfohlene Schweißzusatzwerkstoff für 410S und bietet gute Duktilität und Rissbeständigkeit. Für eine passende chemische Zusammensetzung können auch AWS E/ER 410 oder 430 Schweißzusatzwerkstoffe verwendet werden. Für Mischschweißungen mit Kohlenstoffstahl oder austenitischen Stählen ist 309L vorzuziehen.
Ist bei 410S eine Wärmebehandlung nach dem Schweißen erforderlich?
In den meisten Fällen ist bei Edelstahl 410S keine obligatorische Wärmebehandlung nach dem Schweißen erforderlich, da er in der Wärmeeinflusszone nicht aushärtet. Bei hochbeanspruchten oder dickwandigen Schweißnähten kann eine optionale Spannungsarmglühung bei 700–750 °C mit anschließender langsamer Abkühlung die Duktilität verbessern.
Warum lässt sich 410S leichter schweißen als 410?
410S hat einen Kohlenstoffgehalt von ≤ 0.08 %, wodurch es auch nach schneller Abkühlung von den Schweißtemperaturen ferritisch bleibt. 410 hingegen weist einen Kohlenstoffgehalt von 0.08–0.15 % auf, was zur Bildung von hartem, sprödem Martensit in der Wärmeeinflusszone führt, der leicht bricht. Aus diesem Grund ist bei 410 eine Vorwärmung (250–350 °C) und eine Nachglühung erforderlich, während dies bei 410S in der Regel nicht der Fall ist.
Welche Schweißverfahren eignen sich am besten für 410S?
GTAW (WIG) wird für Wurzellagen und Präzisionsarbeiten empfohlen. GMAW (MIG) bietet hohe Produktivität für Fülllagen. SMAW eignet sich für Reparaturen vor Ort. Widerstandsschweißen (Punkt- und Nahtschweißen) ist ebenfalls für dünnes 410S-Blech geeignet. Wichtigstes Prinzip: Wärmeeinbringung gering halten, um übermäßiges Kornwachstum zu vermeiden.
Ist 410S nach dem Schweißen magnetisch?
Ja. 410S ist unter allen Bedingungen magnetisch – vor, während und nach dem Schweißen. Dies liegt an seinem ferritischen Gefüge, das auch bei Temperaturwechselbeanspruchung stabil bleibt. Falls Ihre Anwendung nichtmagnetische Eigenschaften erfordert, sollten Sie stattdessen austenitische Sorten wie 304 oder 316L in Betracht ziehen.
Was ist die maximale Betriebstemperatur für geschweißte Bauteile aus 410S?
410S ist bis 705 °C (1300 °F) dauerhaft und bis 811 °C (1500 °F) kurzzeitig oxidationsbeständig. Oberhalb von 1093 °C (2000 °F) tritt Versprödung auf. Bei geschweißten Bauteilen im Hochtemperaturbereich sollte die Betriebstemperatur zur Gewährleistung der Langzeitstabilität unter 705 °C gehalten werden.
Kann ich von Huaxiao Metal ein Materialprüfzeugnis (MTC) und Spezifikationen für das Schweißverfahren mit 410S erhalten?
Ja. Jede Lieferung von 410S von Huaxiao Metal enthält ein Werksprüfzeugnis nach EN 10204 3.1 mit Angaben zur chemischen Zusammensetzung und den mechanischen Eigenschaften. Wir können Ihnen außerdem PMI-Prüfberichte, Härteprüfberichte und Maßprüfzeugnisse zur Verfügung stellen. Für Schweißbauteile liefern wir auf Anfrage die WPS/PQR-Dokumentation.
Fazit
Edelstahl 410S ist die optimale Wahl für alle Anwendungen, die Schweißarbeiten erfordern. Dank seiner ferritischen Struktur entfallen Vorwärmen, Nachglühen und Rissbildung – Faktoren, die die Verarbeitung von 410 so schwierig und teuer machen. Mit 410S für geschweißte Bauteile – wie Wärmetauscher, Abgasanlagen, Ofenteile und petrochemische Anlagen – senken Sie die Fertigungskosten um 20–30 % und profitieren gleichzeitig von guter Korrosions- und Oxidationsbeständigkeit bis 705 °C.
Der Schlüssel zu einem erfolgreichen 410S-Projekt liegt in der Beschaffung von Material mit nachweislich niedrigem Kohlenstoffgehalt (≤ 0.08 %) und vollständiger Dokumentation. Bei Huaxiao Metal wird jede 410S-Lieferung mit PMI-Zertifizierung, EN 10204 3.1 MTC und Rückverfolgbarkeit der Chargennummer geliefert. Entdecken Sie unsere Spezifikationen für kaltgewalzte 410S-Bänder , warmgewalzte 410S-Coils , kaltgewalzte 410S-Bleche und warmgewalzte 410S-Platten.